
 英语
 中文简体
 西班牙语
 越南语
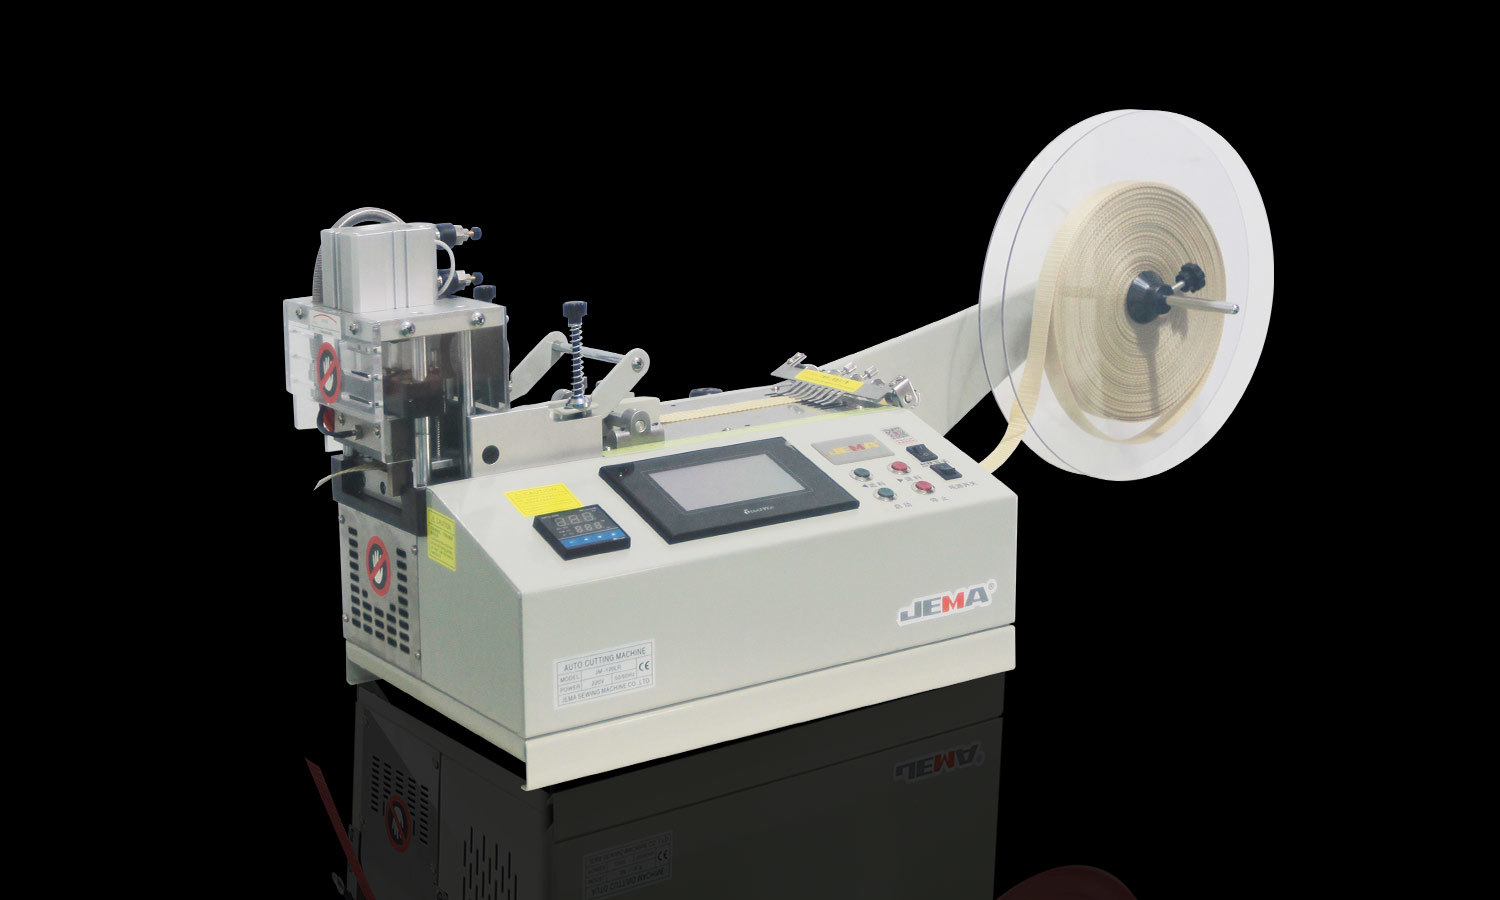
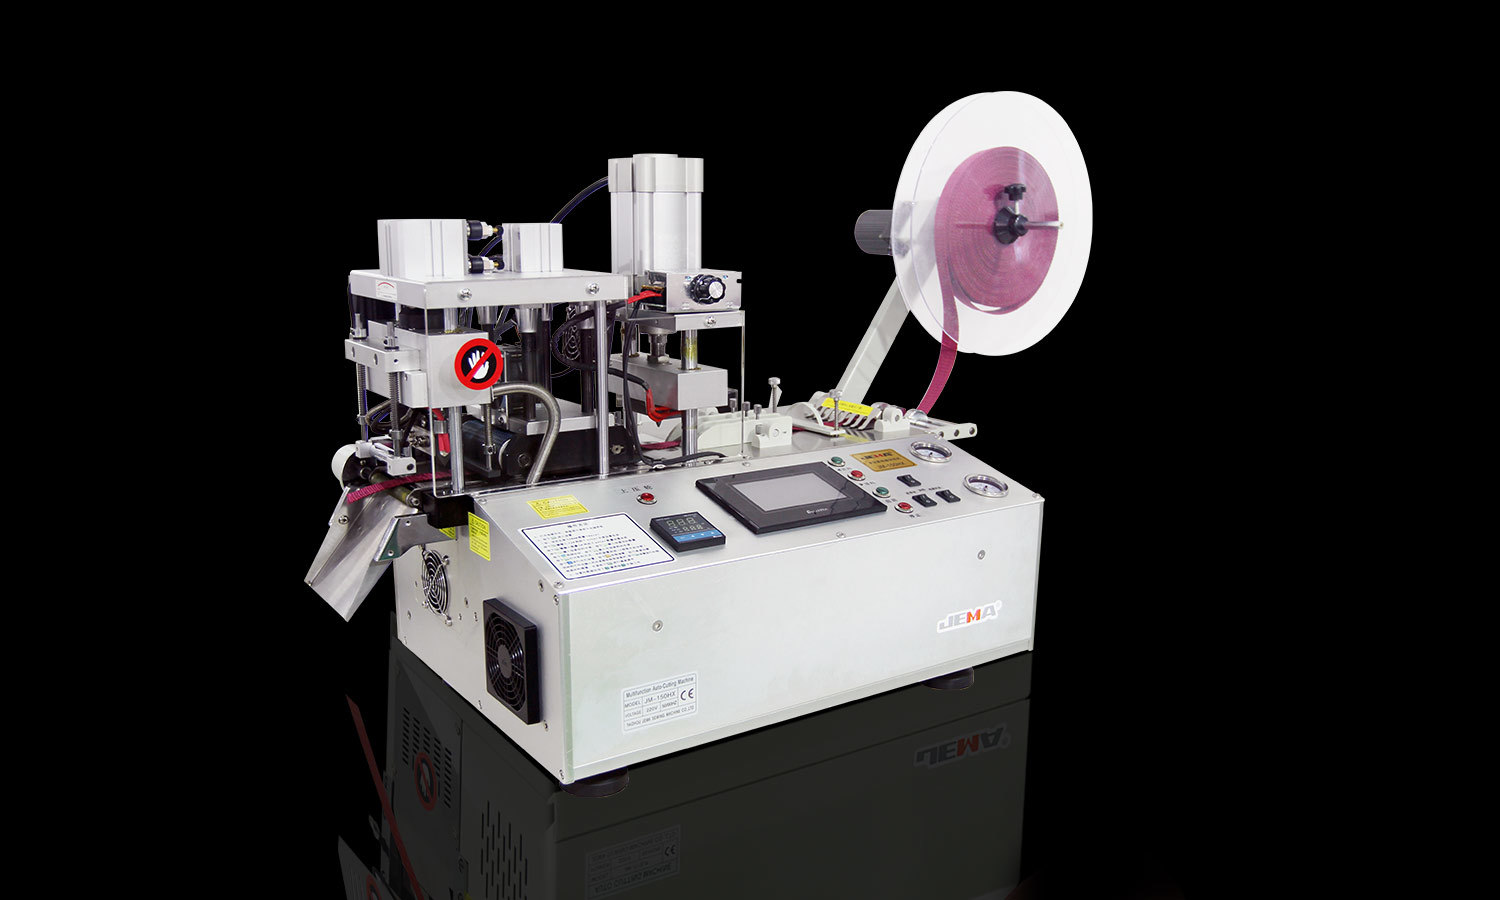
테이프는 전기 조립, 포장, 자동차 제조, 섬유 생산 등 모든 곳에 나타납니다. 상상할 수 있는 가장 단순한 재료처럼 보이지만, 테이프 유형에 따라 블레이드가 테이프에 닿으면 실제로 매우 다른 방식으로 작동합니다. 일부는 얇고 유연합니다. 다른 것들은 두껍고, 신축성이 있고, 끈적거리고, 분리에 맞서 싸우는 섬유로 강화되어 있습니다. 이러한 차이는 테이프가 기계를 통해 이동하는 방식과 실제로 얼마나 깔끔하게 절단되는지를 결정합니다.
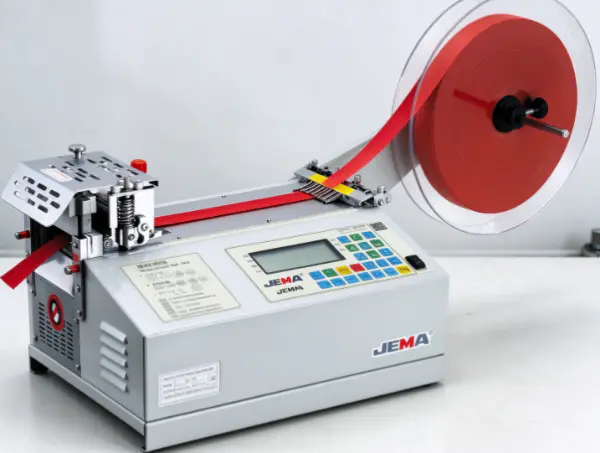
안 전기 테이프 절단기 이 프로세스에 실질적인 일관성을 부여하기 위해 존재합니다. 테이프를 공급하고 위치를 지정하고 작업자가 설정한 대로 절단합니다. 그러나 기계는 실제로 통과하는 재료에 적합해야 합니다. 종이 테이프를 아름답게 다루는 절단 방법은 탄성 직물 테이프나 강력한 접착 테이프와 함께 사용되지 않을 수 있습니다.
이러한 기계가 다양한 재료를 처리하는 방법을 파악하면 제조업체가 적합한 장비를 선택하고 절단 문제를 줄이며 안정적인 작업 흐름을 유지하는 데 도움이 됩니다. 재료 자체, 접착제, 뒷면 구조, 용도 등 이 모든 것이 미리 이해할 가치가 있는 방식으로 절단 공정을 형성합니다.
다양한 테이프 재료를 절단하기 어려운 이유는 무엇입니까?
테이프의 절단 동작은 단순히 두께 이상의 영향을 미칩니다. 기재 소재, 유연성, 접착 특성, 표면 구조 등 이 모든 것이 한 눈에 항상 명확하지 않은 방식으로 최종 결과를 형성합니다.
종이 테이프는 뒷면이 꽤 안정적으로 유지되기 때문에 일반적으로 작업하기가 쉽습니다. 일반적으로 많은 스트레칭 없이 위치로 안내됩니다. 즉, 얇은 종이를 고르지 않게 당기거나 도중에 너무 많은 장력을 가하면 주름이 생기거나 찢어질 수 있습니다.
플라스틱 필름 테이프는 상당히 다르게 작동합니다. 지지대는 압력을 가하면 쉽게 구부러지고 늘어납니다. 재료가 이송 중에 이동하면 절단이 고르지 않게 빠르게 변합니다. 매끄러운 표면은 또한 정렬을 유지하기 어렵게 만듭니다. 특히 롤이 애초에 제대로 자리잡지 않은 경우에는 더욱 그렇습니다.
패브릭 테이프는 그 자체로 골칫거리입니다. 직조 또는 부직포 구조로 인해 절단 가장자리를 따라 느슨한 섬유가 늘어질 수 있습니다. 일부 패브릭 테이프는 잡아당기면 늘어나서 최종 길이가 엉망이 됩니다. 적절한 절단 설정은 테이프의 움직임과 가장자리의 상태를 동시에 제어해야 합니다.
또 다른 복잡성 계층에 접착제가 쌓입니다. 테이프는 블레이드, 가이드 표면, 인근 재료에 달라붙을 수 있으며, 접착제 축적으로 인해 절단 품질이 점차 저하되고 시간이 지남에 따라 공급 안정성이 떨어집니다. 이는 부드럽거나 끈적한 접착층의 경우 특히 중요합니다.
강화 테이프는 섬유질이나 기타 강화 재료가 내장되어 있기 때문에 분리하기가 실제로 더 어려울 수 있습니다. 이러한 첨가물은 물론 찢어짐 방지 기능을 향상시키지만 작업을 수행하는 최첨단 기술에 훨씬 더 많은 것을 요구하기도 합니다.
안 electric tape cutting machine has to account for all of this. Material compatibility isn't just about motor power — feeding stability, blade design, cutting action, routine cleaning all play into the final result together.
전기 테이프 절단기는 종이와 마스킹 테이프를 어떻게 자르나요?
종이 테이프와 마스킹 테이프는 포장, 도장, 라벨링, 일반 조립 작업에서 끊임없이 등장합니다. 상대적으로 안정적인 뒷면은 대부분의 전기 절단기에 적합하지만 종이 구조와 접착층은 여전히 조심스럽게 다루어야 합니다.
작동 중에 테이프는 롤에서 절단 영역 쪽으로 유도됩니다. 기계가 재료를 고정하거나 전진시킨 다음 블레이드가 필요한 길이를 분리합니다. 장비에 따라 작업자는 사전 설정된 길이를 선택하거나 수동으로 절단을 제어합니다.
종이테이프는 공격적인 당기는 힘보다 안정적인 공급이 정말 필요합니다. 장력이 너무 높으면 뒷면이 손상됩니다. 특히 좁은 테이프나 약한 용지의 경우 더욱 그렇습니다. 공급 경로에 날카로운 굴곡이 있거나 접촉 표면이 거친 경우 테이프가 블레이드에 닿기도 전에 테이프가 구겨지거나 찢어질 수 있습니다.
마스킹 테이프는 주름을 하나 더 추가합니다. 접착제는 전체 과정에서 관리 가능한 상태를 유지해야 합니다. 접착제가 블레이드나 가이드에 옮겨지면 테이프가 부드럽게 움직이지 않고 끌리기 시작합니다. 절단 작업이 일관되지 않게 빠르게 진행되고, 작업자는 청소를 위해 다른 사람이 원하는 것보다 더 자주 기계를 정지하게 됩니다.
여기서도 블레이드 상태가 매우 중요합니다. 마모된 가장자리는 종이를 깨끗하게 분리하지 않고 부서지거나 찢어지게 하여 거친 가장자리와 느슨한 섬유를 남깁니다. 절단 영역을 깨끗하게 유지하고 블레이드를 테이프에 일치시키면 실행 후 일관된 결과를 유지하는 데 도움이 됩니다.
여러 종류의 종이 테이프를 사용하는 제조업체는 롤 폭, 지지 강도, 접착 특성을 함께 고려해야 합니다. 하나의 종이 테이프를 잘 처리하는 기계는 재료가 더 얇아지거나, 더 섬세하거나, 끈적해지면 실제 조정이 필요할 수 있습니다.
기계는 플라스틱 필름과 비닐 테이프를 어떻게 처리합니까?
플라스틱 필름과 비닐 테이프는 전기 작업, 제품 조립, 표면 보호, 일반 제조 분야에서 끊임없이 등장합니다. 유연하고 매끄러운 뒷면은 종이 기반 소재와 상당히 차별화됩니다.
여기서는 움직임을 제어하는 것이 주요 과제입니다. 얇은 플라스틱 필름을 너무 세게 당기면 늘어나거나 주름이 집니다. 테이프가 공급 중에 옆으로 이동하면 블레이드가 의도한 절단 위치를 완전히 놓치게 됩니다. 안정적인 롤 홀더와 잘 정렬된 공급 경로는 이 문제를 해결하는 데 큰 도움이 됩니다.
컷팅 액션 역시 영화의 실제 동작과 일치해야 합니다. 일부 재료는 적합한 칼날 아래에서 깨끗하게 분리됩니다. 다른 것들은 절단이 끝나기도 전에 변형됩니다. 무딘 칼날이나 뒷면과 잘 맞지 않는 칼날을 사용하면 필름이 늘어나거나 접히거나 불규칙한 가장자리가 생길 수 있습니다.
비닐 테이프는 유연한 뒷면과 접착층을 결합하는 경우가 많습니다. 이러한 유연성은 사용 중에 표면을 잘 감싸는 데 도움이 되지만, 절단된 조각이 예기치 않게 말리거나 근처 부품에 달라붙을 수도 있습니다. 기계는 완성된 조각을 제자리에서 잡아당기거나 칼날 부분에 달라붙지 않고 깔끔하게 풀어야 합니다.
접착제 잔여물은 시간이 지남에 따라 반복적으로 절단할 때 특히 문제가 됩니다. 쌓이면 날의 움직임을 방해하고 테이프가 절단 지점 주위로 끌리거나 모이게 됩니다. 정기적인 검사와 청소를 통해 사소한 축적물이 눈덩이처럼 불어나 실제 생산 문제로 이어지는 것을 방지할 수 있습니다.
운영자는 모든 플라스틱 테이프가 동일한 방식으로 처리되며 반복할 가치가 있다고 가정해서는 안 됩니다. 다양한 필름은 장력, 압력, 블레이드 접촉에 다르게 반응합니다. 정상적인 작동 조건에서 실제 테이프를 테스트하는 것은 실제로 기계 공급을 확인하고 일관되게 절단하는 신뢰할 수 있는 유일한 방법입니다.
제조업체는 직물 및 탄성 테이프에 대해 무엇을 알아야 합니까?
패브릭 테이프는 유연성, 표면 접촉 또는 찢어짐 저항이 중요한 모든 곳에서 그 자리를 차지합니다. 직조 섬유, 부직포 소재 또는 접착제로 코팅된 직물 뒷면일 수 있습니다. 탄성 테이프는 장력이 가해지면 늘어나고 당기는 힘이 사라지면 다시 튀어오르기 때문에 고유한 비틀림을 추가합니다.
패브릭 테이프의 경우 가장자리 품질이 가장 큰 문제가 되는 경향이 있습니다. 적절한 칼날은 과도한 섬유질을 남기거나 뒷면에서 실을 느슨하게 당기지 않고 재료를 깨끗하게 분리합니다. 결과는 블레이드 자체의 상태와 절단 동작만큼이나 직물 구조에 따라 달라집니다.
여기서 먹이를 주는 데는 진정한 관리가 필요합니다. 재료를 고르지 않게 당기면 의도한 절단 위치에서 비틀리거나 표류합니다. 적절하게 정렬된 공급 경로는 테이프가 블레이드에 접근할 때 테이프를 평평하게 유지합니다.
탄성 테이프는 특히 장력에 더욱 세심한 주의를 기울여야 합니다. 먹이를 먹는 동안 늘어나서 실제로 이완된 상태보다 더 오래 읽혀집니다. 자르고 풀고 나면 다시 아래로 수축되어 공급 중간에 측정된 길이와 손에 쥐고 있는 완성된 작품의 길이 사이에 실제 간격이 생깁니다.
적절한 기계 설정은 가능한 한 불필요한 스트레칭을 최소화해야 합니다. 작업자는 롤이 어떻게 고정되는지, 재료가 가이드를 통해 어떻게 이동하는지, 절단 공정을 통해 테이프가 전체적으로 상대적으로 느슨하게 유지되는지 다시 생각해야 할 수도 있습니다.
사용 목적에 따라 허용 가능한 가장자리 마감이 결정됩니다. 임시 고정용 테이프는 완성된 직물 제품에 내장된 테이프와 다른 표준을 갖습니다. 제조업체는 장비를 평가하기 전에 "허용 가능한 절단"이 실제로 무엇을 의미하는지 파악해야 합니다.
전기 테이프 절단기로 폼과 양면 테이프를 처리할 수 있나요?
폼테이프와 양면테이프는 마운팅, 쿠셔닝, 실링, 제품 조립 작업 곳곳에 등장합니다. 그들의 구조는 단순한 필름이나 종이 뒷면으로 작업하는 것보다 절단을 훨씬 더 복잡하게 만듭니다.
폼 테이프는 압력을 가할 때 압축되는 부드러운 층을 가지고 있습니다. 절단 작업이 재료와 잘 맞지 않으면 폼이 깔끔하게 분리되지 않고 편평해지며, 절단 후에도 튀어오르면서 압력이 떨어지면 가장자리가 다르게 보일 수 있습니다.
접착층은 그 자체로 우려를 불러일으킵니다. 폼 및 양면 테이프는 블레이드, 가이드 및 완성된 조각을 모으는 표면에 붙습니다. 이로 인해 전체 프로세스가 느려지고 제거가 실제로 더 어려워집니다.
양면 테이프에는 사용 전 접착제를 보호하는 이형 라이너가 함께 제공되는 경우가 많습니다. 제품에 따라 기계가 테이프와 라이너를 함께 절단하거나 라이너를 그대로 유지하는 방식으로 처리해야 할 수도 있습니다. 올바른 접근 방식은 실제로 테이프의 구성과 완성된 작품에 실제로 필요한 것이 무엇인지에 따라 달라집니다.
블레이드 적합성은 두 재료 유형 모두에 중요합니다. 깔끔하게 절단하면 폼이 과도하게 부서지거나 근처 표면에 접착제가 퍼지지 않고 뒷면이 분리됩니다. 또한 기계는 절단된 각 조각을 안정적으로 제거할 수 있도록 지원해야 합니다.
제조업체는 몇 가지 실제 사항에 대해 호환성을 확인할 수 있습니다.
- 과도하게 늘어나거나 압축되지 않고 테이프가 공급됩니까?
- 칼날이 고르지 않은 가장자리를 남기지 않고 재료를 분리할 수 있습니까?
- 시간이 지남에 따라 절단 영역 주변에 접착제가 쌓이나요?
- 접히거나 찢기거나 서로 붙지 않고 완성품이 나올 수 있나요?
- 반복 작업을 통해 프로세스가 일관성을 유지합니까?
이러한 점검은 기존 장비가 실제로 맞는지, 아니면 다른 블레이드 배열, 공급 방법 또는 기계 설계가 실제로 필요한지 여부를 결정하는 데 도움이 됩니다.
전기 테이프 절단기는 강화 테이프와 특수 테이프를 어떻게 처리합니까?
일부 테이프는 강도, 절연성, 찢어짐 방지 또는 표면 보호를 강화하는 재료로 포장되어 매우 까다로운 응용 분야에 맞게 제작되었습니다. 섬유 강화 테이프와 특정 산업용 접착 테이프가 이 버킷에 속합니다.
강화는 재료가 절단에 완전히 반응하는 방식을 변경합니다. 섬유는 주변 백킹이 자체적으로 충분히 쉽게 절단되는 경우에도 분리에 저항할 수 있습니다. 블레이드가 강화된 구조를 처리할 수 없으면 완성된 가장자리는 절단되지 않은 가닥이나 잡아당겨진 섬유로 끝납니다.
최첨단은 외부 표면뿐만 아니라 전체 테이프 구조와 호환되어야 합니다. 뒷면이 얇은 필름이지만 내부 섬유가 강한 테이프는 단순한 플라스틱 필름과는 완전히 다른 절단 접근 방식이 필요한 경우가 많습니다.
일부 특수 테이프에는 질감이 있는 표면, 두꺼운 접착층 또는 특이한 뒷면 조합이 있습니다. 이러한 특성은 재료가 가이드를 통과하는 방식과 절단 후 작동 방식에 영향을 미칩니다. 적용하는 동안 아름답게 고정되는 표면은 기계 자체를 통해 이동하는 마찰을 훨씬 더 많이 생성할 수 있습니다.
이러한 경우 제조업체는 전체 절단 공정을 함께 평가해야 합니다. 테이프는 비틀림 없이 공급되어야 하고, 올바른 위치에 고정되어야 하며, 도중에 과도한 힘이나 변형 없이 분리되어야 합니다. 생산이 계속 진행됨에 따라 블레이드는 재료에 적합한 상태를 유지해야 합니다.
절단 후에 테이프가 어떻게 사용되는지 생각해 볼 가치가 있습니다. 전기 절연 테이프, 보호 테이프, 산업용 고정 테이프는 모두 가장자리 상태 및 조각 길이에 대한 요구 사항이 다릅니다. 절단 공정에서는 다음 제조 단계에 실제로 필요한 특성이 무엇이든 보존해야 합니다.
실제 자료를 사용한 샘플 테스트는 일반 카테고리 라벨에 의존하는 것보다 더 많은 것을 알려주는 경향이 있습니다. 두 개의 강화 테이프는 거의 동일해 보이지만 섬유 구조, 접착제 또는 후드 아래 뒷면의 차이로 인해 완전히 다르게 작동할 수 있습니다.
다양한 테이프 재료를 수용하는 데 도움이 되는 기계 기능은 무엇입니까?
안 electric tape cutting machine needs more than just a powered blade to handle a real range of materials. Several design features shape whether tape moves smoothly, stays aligned, and separates cleanly through the whole run.
수유 및 정렬. 뒤틀리고, 주름지고, 옆으로 표류하는 안정적인 공급 헤드. 조정 가능한 가이드 또는 적합한 롤 홀더는 다양한 테이프 너비와 롤 형식을 수용합니다. 재료는 항상 예측 가능한 위치에서 절단 영역에 도달해야 합니다.
커팅 블레이드와 액션. 블레이드는 특히 테이프의 뒷면과 접착 특성과 일치해야 합니다. 종이를 아름답게 다루는 절단 설정은 탄력 있는 천, 폼 또는 강화 소재를 사용하여 표시를 완전히 놓칠 수 있습니다. 블레이드 상태는 나중에 생각할 것이 아니라 정기적인 유지 관리로 점검할 가치가 있습니다.
길이 조절. 일관된 공급은 반복 가능한 절단 길이를 안정적으로 지원합니다. 그러나 유연하고 탄력 있는 재료는 장력에 따라 길이를 변경합니다. 길이를 측정하고 제어하는 방법은 실제 동작을 무시하는 것이 아니라 반영해야 합니다.
완제품 취급. 절단된 조각은 칼날 부위에 달라붙거나 엉키지 않고 쉽게 빠져 나와야 합니다. 특히 좁은 스트립, 부드러운 폼 테이프, 자체적으로 말리기 쉬운 접착 재료에 적합합니다.
청소 및 유지 관리 접근. 접착제 잔여물, 먼지, 느슨한 섬유 모두 시간이 지남에 따라 작동을 방해합니다. 절단 영역에 편리하게 접근할 수 있는 디자인으로 일상적인 청소가 더 쉬워지고 작업자가 완제품에 영향을 미치기 전에 마모를 발견하는 데 도움이 됩니다.
| 테이프 재질 | 일반적인 절단 과제 | 주요 기계 고려 사항 |
|---|---|---|
| 종이 테이프 | 찢어지거나 주름지거나 가장자리가 거칠어짐 | 안정적인 공급과 적합한 칼날 |
| 플라스틱 필름 테이프 | 늘리기, 이동 또는 접기 | 정렬 및 장력 제어 |
| 비닐테이프 | 유연성 및 접착제 축적 | 깨끗한 절단면 및 잔여물 관리 |
| 패브릭 테이프 | 느슨한 섬유 및 가장자리 해어짐 | 블레이드 적합성 및 재료 위치 |
| 탄성 테이프 | 스트레칭과 수축 | 낮고 일관된 공급 장력 |
| 폼테이프 | 압축 및 끈끈한 가장자리 | 절단 작업 및 완성품 제거 |
| 양면 테이프 | 접착제 전사 및 라이너 처리 | 재료별 절단 설정 |
| 강화테이프 | 절단되지 않은 섬유 또는 고르지 않은 가장자리 | 풀백킹 구조에 적합한 블레이드 |
이러한 기능은 개별적으로 평가하는 것이 아니라 함께 평가해야 합니다. 테이프가 제대로 정렬되지 않은 경우 적합한 블레이드는 일관된 결과를 제공할 수 없으며 안정적인 공급은 재료와 일치하지 않는 절단면을 보완할 수 없습니다.
작업자는 다양한 재료에 걸쳐 절단 품질을 어떻게 유지할 수 있습니까?
실제로 적합한 기계라도 설정이 실제로 통과하는 테이프와 일치하지 않으면 일관성 없는 결과가 나올 수 있습니다. 뒷면 소재, 접착제, 롤 상태, 생산 요구 사항 등의 변화로 인해 작업 시작 전 새로운 모습이 요구됩니다.
작업자는 테이프 롤과 공급 경로를 직접 확인하여 시작할 수 있습니다. 롤은 단단히 고정되어야 하며 테이프는 전체적으로 불필요한 저항 없이 움직여야 합니다. 주름, 손상된 가장자리, 고르지 못한 감김 등으로 인해 재료가 칼날에 닿기도 전에 절단이 실패할 수 있습니다.
절단 영역에 접착제 축적, 느슨한 섬유, 칼날 마모 흔적이 있는지 검사할 필요가 있습니다. 잔여물이 테이프를 끌어당깁니다. 가장자리가 마모되면 찢어짐이 증가하거나 절단이 불완전해집니다. 청소 및 블레이드 교체는 추측이 아닌 장비 제조업체의 지침을 엄격히 따라야 합니다.
짧은 시험 실행은 설정이 의도한 재료에 실제로 적합한지 확인하는 데 도움이 됩니다. 작업자는 절단된 가장자리를 확인하고, 완성된 조각을 필요한 길이와 비교하고, 제거하는 동안 테이프가 늘어나거나 말리거나 달라붙는지 관찰해야 합니다. 모든 조정은 가정이 아닌 자료의 실제 동작을 추적해야 합니다.
테이프 유형을 전환하면서 이전에 조정한 내용을 그대로 가져가는 것보다 새로운 기계 설정을 검토하는 것이 좋습니다. 예를 들어 종이 테이프에서 신축성 있는 직물로 전환하는 것은 공급 장력을 완전히 다시 생각하는 것을 의미합니다. 접착력이 낮은 소재에서 끈적이는 양면 테이프로 전환하면 이전보다 청소가 더 중요해지는 경향이 있습니다.
또한 운영자는 반복되는 문제와 문제를 해결한 단계에 대해 기록해야 합니다. 이는 향후 중요한 변경 사항에 대한 실질적인 참조를 구축하고 여러 팀 구성원이 동일하고 일관된 프로세스를 유지하는 데 도움이 됩니다.
기계 호환성은 결국 테이프 간의 관계, 절단 방법, 장비가 실제로 재료를 공급하고 처리하는 방식에 달려 있습니다. 이러한 요소를 잘 이해하면 제조업체는 정보에 입각한 장비를 선택하고 매일 생산 과정에서 실행되는 모든 테이프에 진정으로 적합한 절단 방식을 구축할 수 있습니다.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, China.

